最終更新日: 2026年9月25日/内容確認日: 2026年9月25日
本記事では、顧客から図面・仕様を受け取り、鋼板・形鋼・鋼管などを切断・曲げ・開先加工し、組立て・溶接して缶体・タンク・架台・フレーム・ダクトなどを製作して納める、従業者数人〜数十人の受託の事業所を主なモデルとして想定します。これは本記事の設計上の前提で、業界の典型像ではありません。自社製品を設計して売る形、ボンベやドラム缶の量産、鉄骨製作を主とする形は対象にしていません。本記事では、薄板の加工(展開・板取り・曲げ・溶接による組立て)を主とする工場板金を板金加工の記事に、厚板の加工・組立てと溶接が主工程の製缶を本記事に置いています。
1. 結論:溶接・製缶なら何から始めるか
溶接・製缶でAIを使うなら、最初の一手は「図面・仕様から、溶接と検査の要求と、ボイラー・圧力容器などに当たるかの候補を受付の時点で抜き出し、溶接に着手する前に人が確定させること」です。次に「溶接の担い手と作業場について、教育・選任・測定・健診・自主検査の記録と周期を1つの台帳で持ち、配置の前に照らすこと」、その次に「見積の積算の単位ごとに実績との差を集計し、次の見積の基準に戻すこと」が続きます。
この番号は着手の順序で、効果の大きさの順位ではありません。受付で抜き出す要求事項は、見積・工程設計・検査計画・配置の共通の入力になるため最初に置きました(本記事の整理)。これとは別に、特別教育、作業主任者の選任、溶接ヒュームの措置、健康診断、定期自主検査などのうち、自社の作業と設備に当てはまるものを法令どおりに行うこと自体は、どのTopよりも前の前提条件です(節9)。
一方で、法規への該当と手続の要否、加工可否、価格、工程表と溶接条件の承認、出荷の可否、配置と作業主任者の選任、そして資格を持つ人に限られる作業は、AIに渡せない領域として残ります。原則は「AIは候補まで、確定は人」です。
2. 業務全体の流れ
本記事のモデルでは、1件の案件は次の流れで進みます。
- 引合いと図面・仕様の受付。図面番号と改訂を分けて登録。
- 要求事項の確認と、ボイラー・圧力容器などへの該当の判断、加工可否。
- 積算と見積、受注と取引条件の確認。
- 工程設計。板取り、溶接順序と条件、治具、検査計画。
- 材料の受入とミルシートの照合、切断・曲げ・開先加工。
- 組立て・仮付け・本溶接、ひずみ取りと仕上げ。
- 寸法・外観検査、非破壊検査の手配、耐圧・気密試験、出荷の可否。
- 出荷(請け負う場合は現地の据付)、請求と実績原価の集計。
裏側では、外注、不適合と手直し、技能者の教育と資格、溶接ヒュームと粉じんの対策、設備の点検が動きます。本シリーズではこうした業態を、1件ごとに工程を設計し、決めた条件で品質を再現する型として整理しています。
日本標準産業分類の細分類「製缶板金業」は、製缶業のほか、他の事業所のために溶接、折り曲げなどの作業を含む金属板加工及び組立てを行う事業所などを含みます。令和3年経済センサス‐活動調査では、製缶板金業は4,830事業所・60,006人、製造品出荷額等1,122,162百万円です。事業所数と従業者数は2021年6月1日現在、金額は2020年の実績で、個人経営を含みません。板金製品やドラム缶・ガス容器の製造も含む値なので、本記事では溶接・製缶の規模の代理値として扱います。
3. AI導入優先Top3
Top1:溶接と検査の要求、法規への該当の候補を、受付で抜き出す
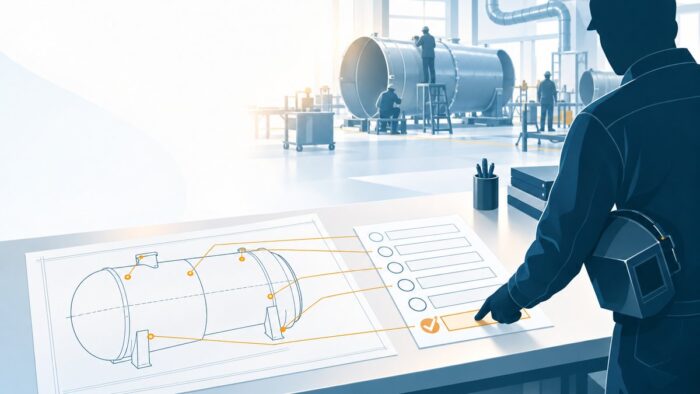
何をするか。 図面・仕様書・メールから、材質・板厚・溶接記号・開先・検査方法・適用規格の要求を抜き出して案件台帳の1行にします。圧力・内容積・用途の記載があれば、ボイラー・圧力容器や高圧ガスの容器・特定設備などに当たる可能性を候補として挙げ、該当と手続の要否は責任者が決めます。
なぜ最初か。 溶接によるボイラー・第一種圧力容器は、溶接をしようとする者が登録設計審査等機関の溶接検査を受け、その申請は溶接作業に着手する前に行います(圧縮応力以外の応力を生じない部分のみが溶接によるものなどを除く。節9)。本記事は、該当の判断を受付の時点に置きました。
どう始めるか。 直近1か月の引合いと受注の図面10〜20件を台帳に載せ、AIの抜き出しを担当者が図面と照らします。
何を測るか。 確認事項の往復回数、照合で見つかった抜き出しの漏れ、溶接の着手後に分かった要求・該当の件数。
注意。 定義の数値だけで該当を決めないでください。小型のものや、船舶安全法・電気事業法などの適用を受けるものの除外があります。AIが「当たらない」と判定して手続を省く設計にしないでください。
Top2:教育・選任・測定・健診・自主検査の記録と周期を、配置の前に照らす
何をするか。 在籍者ごとの特別教育の記録・技能講習の修了・免許、作業場ごとの作業主任者・溶接ヒュームの測定・呼吸用保護具の装着の確認、機械ごとの定期自主検査を1つの台帳に持ちます。周期のある検査は、周期・実施日・実施者を1つの行にまとめます。作業指示書に必要な教育・資格を書き、配置の前に台帳と照らします。
なぜ二番目か。 本記事の整理では、これらは義務者が事業者で、周期や保存期間が条文で決まっているため、1つの台帳で持てます(節9)。Top1で決まる溶接方法・材料は、配置と測定の要否の入力になります。
どう始めるか。 在籍者全員の記録を1枚の表にし、法令上の教育・資格と、日本溶接協会などの評価試験の資格を別の列にします。
何を測るか。 修了の記録が台帳に無い件数、周期の検査で実施日が入っていない件数、配置の前の照合の実施率。
注意。 日本溶接協会が評価試験を行って認証する溶接技能者の資格は、本記事では法令上の免許・技能講習・特別教育とは別の制度として、台帳の別の列で扱います。
Top3:積算の単位ごとに、見積と実績の差を戻す
何をするか。 材料重量・切断長・溶接長・工程別の工数・外注費という積算の単位ごとに、見積と実績の差を案件単位で集計し、ひずみ取り・手直し・段取り・歩留まりの要因の候補を整理します。
なぜ三番目か。 本記事の設計では、作業日報から集計する案件の実績原価を入力にするため、Top1・Top2の後に置きました。
どう始めるか。 代表的な10案件で、見積時の単位ごとの値を残し、作業日報を案件・工程の単位で入力してもらいます。
何を測るか。 単位ごとの見積と実績の差、粗利が把握できるまでの日数、見積の作成時間。
注意。 見積の基準を改めるかは経営が決めます。
4. AIに任せやすい仕事
結果をそのまま次の処理へ渡せる仕事です。
- 形を整える。 作業日報と溶接記録の入力の収集と集計。承認済みの工程表と図面からの作業指示書の束ね。
- 照らし合わせる。 ミルシートと注文の材質・寸法、注文書と見積の前提、溶接記録と作業指示書。
- 違いを見つける。 見積と実績の単位ごとの差、工程の遅れ。
- 足りないものを探す。 周期の検査で実施日が台帳に入っていない行、非破壊検査の報告書の未着。
- 下書きを作る。 出荷の記録からの納品書・送り状、出荷・検収からの請求書。
- 探し出す。 形状・材質・重量・溶接長が近い過去の案件。
読み取れない項目と不一致は人が見ます。
5. AI支援に向く仕事
AIが候補や下書きを作り、人が全件確認してから使う仕事です。
- 図面の読み取り。 要求事項の抜き出しと、法規への該当の候補。
- 積算と見積書。 重量・溶接長・工数の積算の案と、前提・除外を書いた見積書。
- 工程の設計。 CAMの板取り案、工程表の案、治具の設計、検査計画。
- 書類。 検査成績書、作業手順書と教育資料。
- 照合と候補。 配置の前の台帳との不一致、工程表の変更からの溶接ヒュームの測定の要否、取引の区分、不適合の類似事例と原因。
6. 人に残す仕事・判断
線の引き方は、「AIが答えを出せるか」ではなく「誰が答えに責任を持つのか」です。
法令がその作業を行える者を限定するもの。 可燃性ガス及び酸素を用いて行う金属の溶接・溶断・加熱の業務は、ガス溶接作業主任者免許を受けた者、ガス溶接技能講習を修了した者などでなければ行えません。ボイラー・第一種圧力容器の溶接(小型のものや自動溶接機による溶接などを除く)はボイラー溶接士、つり上げ荷重5トン以上のクレーンの運転はクレーン・デリック運転士(床上操作式は技能講習の修了者も可)、つり上げ荷重1トン以上のクレーン等の玉掛けは玉掛け技能講習の修了者等に限られます(要件と除外は節9)。動力プレスの定期自主検査(特定自主検査)は、研修を修了した一定の学歴・経験の者などが行い、検査業者に行わせることもできます。
法令が義務者を定めて課す判断。 事業者として:特別教育や就業制限の対象の業務への配置、対象の作業がある場合の作業主任者の選任、金属アーク溶接等作業を継続して行う屋内作業場での溶接ヒュームの測定結果に応じた措置と保護具、異常の所見があると診断された労働者についての健康診断後の措置、アセチレン溶接装置・ガス集合溶接装置・動力プレス・シャー・クレーンの異常時の使用停止と補修、死亡・休業の労働災害等の報告。製造しようとする者・製造し又は輸入した者として:ボイラー・圧力容器などに当たる製品の許可・検査・検定の要否。
経営と技術の判断。 加工可否、価格、受注と契約の変更、工程表と溶接条件の承認、出荷の可否、手直しの方法、納入後の回収・交換の範囲、見積の基準、外注先の選定、上に挙げた設備以外の異常時の使用停止と補修。
AIが「この人は就ける」と判定して配置を決める設計にはしません。
7. Best Practice
到達点は「1件の案件を、受付で決めた要求と承認した条件のまま、出荷まで切らさずに通す」構造です。
第一に、要求事項と法規への該当の判断が、溶接の着手前に台帳に入っています。第二に、溶接の担い手と作業場の条件が、教育・選任・測定・健診・自主検査の記録として同じ台帳にあり、配置の前に照らされます。第三に、溶接記録と検査記録が継手・部材の単位で案件と図面の改訂につながり、見積と実績の差が次の見積の基準に戻ります。
8. Before / After
Before。本記事が置いた想定です。 条文が求める記録(特別教育・溶接ヒュームの測定・定期自主検査の記録、健康診断の個人票)と、本記事が台帳に置く項目(受付で抜き出した要求事項、法規への該当の判断、溶接記録、検査記録、実績原価)が、案件・人・作業場の単位で1か所に揃っていない状態を出発点に置きました。
After。到達点として置いた姿です。 案件台帳の1行から工程表と作業指示書が出て、配置の前に教育・資格の台帳と照らされます。検査成績書の下書きは原記録から作られ、担当者が照らしてから出します。
9. 法令・規制・情報管理
以下は本記事の実務上の整理です。条文は2026年9月に確認した現行のもので、個別の判断は専門家や所管の窓口に確認してください。
労働安全衛生法(教育と資格)。 事業者は、危険又は有害な業務で厚生労働省令で定めるものに労働者をつかせるときは、特別の教育を行います(第59条第3項)。アーク溶接機を用いて行う金属の溶接・溶断等、研削といしの取替え・試運転、動力プレスの金型、シャーの刃部、プレス機械やシャーの安全装置・安全囲いの取付け・取外し・調整などが対象で、受講者・科目等の記録を3年間保存します(労働安全衛生規則第36条・第38条)。政令で定める業務は、免許や技能講習の修了などの資格を持つ者でなければ就かせてはならず、それ以外の者はその業務を行ってはなりません(法第61条)。可燃性ガス及び酸素を用いて行う金属の溶接・溶断・加熱の業務はその1つで、ガス溶接作業主任者免許を受けた者、ガス溶接技能講習を修了した者、その他厚生労働大臣が定める者に限られます(労働安全衛生法施行令第20条第10号、規則第41条)。ボイラー(小型ボイラーを除く)又は第一種圧力容器(小型圧力容器を除く)の溶接(自動溶接機による溶接、管(ボイラーでは主蒸気管・給水管を除く)の周継手の溶接、圧縮応力以外の応力を生じない部分の溶接を除く)は、特別ボイラー溶接士免許を受けた者が行い、溶接部の厚さが25ミリメートル以下の場合や管台・フランジ等を取り付ける場合は普通ボイラー溶接士免許を受けた者も行えます(ボイラー及び圧力容器安全規則第9条・第55条)。つり上げ荷重5トン以上のクレーン(跨線テルハを除く)の運転はクレーン・デリック運転士免許を受けた者(床上操作式クレーンは床上操作式クレーン運転技能講習の修了者も可)、つり上げ荷重1トン以上のクレーン・移動式クレーン・デリックの玉掛け(制限荷重1トン以上の揚貨装置の玉掛けを除く)は玉掛け技能講習の修了者等に限られます(クレーン等安全規則第22条・第221条)。アセチレン溶接装置又はガス集合溶接装置を用いる金属の溶接等の作業ではガス溶接作業主任者免許を有する者から、動力プレスを5台以上有する事業場のその機械による作業ではプレス機械作業主任者技能講習の修了者から、作業主任者を選任します。動力プレスは1年以内ごとに1回(1年を超えて使用しない期間を除き、再開時に実施)の定期自主検査が特定自主検査で、研修を修了した一定の学歴・経験の者などが行い、検査業者に行わせることもでき、検査標章をはり付けます(規則第134条の3・第135条の3)。本記事では、動力で駆動されるプレスブレーキを動力プレスとして扱っています。
溶接ヒューム(特定化学物質障害予防規則)。 金属をアーク溶接する作業、アークを用いて金属を溶断し又はガウジングする作業などの金属アーク溶接等作業について、事業者は特定化学物質及び四アルキル鉛等作業主任者技能講習の修了者から特定化学物質作業主任者を選任し(講習科目を限定した技能講習の修了者から金属アーク溶接等作業主任者を選任することもできます)、屋内作業場では全体換気装置による換気又は同等以上の措置を講じ、従事する労働者に有効な呼吸用保護具を使用させます(第27条・第38条の21)。この作業を継続して行う屋内作業場で新たな作業の方法を採用し又は変更しようとするときは、あらかじめ、厚生労働大臣の定めるところにより、労働者の身体に装着する試料採取機器等を用いた測定で溶接ヒュームの濃度を測り、結果に応じて換気装置の風量の増加などの措置と保護具を決め、措置の後は効果を確かめる測定をします。記録はその方法を用いなくなった日から起算して3年を経過する日まで保存します。そこで使わせる面体を有する呼吸用保護具は、1年以内ごとに1回装着の状態を確認し、記録を3年間保存します。なお、第38条の21第2項の文言は、令和八年厚生労働省令第百十六号(2026年7月29日公布)による改正で2026年10月1日から一部改められます。溶接ヒュームを製造し又は取り扱う業務に常時従事する労働者には、雇入れ・配置替えの際とその後6月以内ごとに1回の特殊健康診断を行い、個人票を5年間保存します(第39条・第40条)。金属をアーク溶接する作業は粉じん作業でもあり(非該当の認定を受けた作業を除く)、常時従事する労働者には就業の際と定期のじん肺健康診断(3年以内ごと。管理区分により1年以内ごと)を行い、記録とエックス線写真を7年間保存します(じん肺法第7条・第8条・第17条)。
設備の点検と補修。 アセチレン溶接装置・ガス集合溶接装置は1年以内ごとの自主検査で異常を認めたら補修等の後でなければ使用せず、動力プレス・シャーは自主検査や作業開始前の点検で異常を認めたら補修その他の必要な措置を講じ、クレーンは自主検査又は点検で異常を認めたら直ちに補修します(労働安全衛生規則第317条・第137条、クレーン等安全規則第39条)。本記事で補修の条文を確かめたのはこれらの設備で、ほかの設備の補修は経営・現場の判断として扱っています。
製品がボイラー・圧力容器に当たる場合。 ボイラー・第一種圧力容器(小型のもの、船舶安全法・電気事業法などの適用を受けるものを除く)を製造しようとする者は都道府県労働局長の許可を受け、製造し又は輸入した者は登録設計審査等機関の検査を受けます(労働安全衛生法第37条・第38条)。溶接によるものは、溶接をしようとする者が溶接作業に着手する前に申請して登録設計審査等機関の溶接検査を受け(圧縮応力以外の応力を生じない部分のみが溶接によるものなどを除く)、合格した後でなければ構造検査を受けられません(ボイラー及び圧力容器安全規則第5条・第7条・第51条・第53条)。第二種圧力容器・小型ボイラー・小型圧力容器(船舶安全法・電気事業法・高圧ガス保安法などの適用を受けるものを除く)は、製造し又は輸入した者が個別検定を受けます(法第44条)。製品が高圧ガス保安法の容器や特定設備に当たる場合、容器の製造又は輸入をした者は容器検査に合格し刻印等がされたものでなければ譲渡・引渡しができず、特定設備の製造をする者は製造の工程ごとに特定設備検査を受けます(登録を受けた製造業者が製造したものなどを除く。高圧ガス保安法第44条・第56条の3)。
取引。 製造委託等に係る中小受託事業者に対する代金の支払の遅延等の防止に関する法律(中小受託取引適正化法。旧下請法。2026年1月1日施行の現行版)は、製造委託に専ら製造に用いる工作物保持具その他の特殊な工具の製造の委託を含みます(第2条)。資本金や常時使用する従業員の数の区分に当たる取引で、委託事業者は、給付を受領した日から起算して60日の期間内で支払期日を定め、直ちに給付の内容・代金の額・支払期日等を明示し、中小受託事業者が求めた代金の額の協議に応じず一方的に代金を決めることなどで利益を不当に害してはならず、書類等を全部の記載をした日から2年間保存します。区分に当たらない取引には適用されません。本記事の整理では、自社は顧客から受ける側で中小受託事業者に、塗装・めっきなどを外注する側で委託事業者になりえます。
現地の据付。 建設業法の建設工事には鋼構造物工事があり、建設業を営もうとする者は、軽微な建設工事のみを請け負う場合を除き、国土交通大臣又は都道府県知事の許可を業種ごとに受けます。軽微な建設工事は工事一件の請負代金の額が500万円(建築一式工事は1,500万円)に満たない工事などで、分割した契約は合計し(正当な理由に基づく分割を除く)、注文者が提供する材料の市場価格等を加え、金額には消費税及び地方消費税を含みます。個別の当てはめは許可行政庁に確認してください。
個人情報と生成AI。 個人情報取扱事業者は安全管理措置を講じ、委託先を監督し、要配慮個人情報を含む個人データの漏えい等、本人の数が千人を超える漏えい等など規則で定める事態が生じたときは、個人情報保護委員会への報告と本人への通知を行います(個人情報の保護に関する法律第23条・第25条・第26条。委託元に通知した場合などの除外があります)。顧客の図面・3Dデータや見積原価を生成AI・クラウドへ出すときは、情報を必要最小限にし、学習への利用、保存期間と削除の方法、契約上の機密保持、アクセス権限と利用ログ、再委託や国外保存の扱いを確かめ、組織が承認したサービスに限ります。
10. 最初の30日プラン
1週目:測る。 直近1か月の図面10〜20件で確認事項の往復を数え、直近3か月の手直しの記録から溶接の後に分かった要求を数えます。在籍者全員の教育・資格の記録と、周期の検査の実施日を集め、代表10案件の見積と日報を並べます。記録期間は7日間です。
2週目:正本とルールを決める。 案件台帳の列、教育・資格の台帳の列(法令上のものと評価試験の資格を分ける)、生成AIへ入れてよい情報を決めます。
3週目:人が全件確認する小規模試行。 新しく受けた図面から要求事項と該当の候補を抜き出し、担当者が照らし、責任者が判断します。工程表の変更から測定の要否の候補を出し、担当者が確かめます。
4週目:比べる。 1週目と同じ項目を測り直し、AIに任せる範囲を決めます。溶接条件を機械へ自動で書き込むところへは進みません。
11. AI活用成熟度
- Lv1 人依存。 図面の確認、見積、溶接条件、資格の管理が担当者に依存する。
- Lv2 台帳化。 台帳はあるが、案件・人・設備の単位でつながっていない。
- Lv3 一元化。 要求事項から溶接記録・検査記録・実績原価までが案件の単位でつながる。
- Lv4 AI支援。 抜き出し、積算の案、下書き、欠落と差の抽出をAIが支える。
- Lv5 仕組み化。 例外だけが人に回り、法規への該当、配置、溶接条件、出荷、価格は人が決める。
12. FAQ
Q. アーク溶接をするのに資格は要りますか。 A. 作業によって分かれます。アーク溶接機を用いる溶接等の業務に労働者をつかせるときは、事業者が特別教育を行います。可燃性ガス及び酸素を用いる溶接・溶断・加熱の業務は、ガス溶接技能講習の修了者などに限られます。ボイラー・第一種圧力容器の溶接はボイラー溶接士の免許を受けた者が行います(除外があります。節9)。これとは別に、日本溶接協会は、溶接技能者の資格が構造物などの製作で適用法規や発注仕様書などによって要求されるとしています。
Q. 製品がボイラーや圧力容器に当たるかを、AIで判定できますか。 A. 本記事では、AIは候補までとし、該当は人が判断します。定義の数値のほか、小型のものや他の法律の適用を受けるものの除外があります(節9)。
Q. 溶接ヒュームの濃度は毎年測るのですか。 A. 特定化学物質障害予防規則が溶接ヒュームについて求める測定は、金属アーク溶接等作業を継続して行う屋内作業場で、新たな作業の方法を採用し又は変更しようとするときの測定と、措置の後の効果の確認です(節9)。
Q. 製缶品を現地で据え付けると、建設業の許可が要りますか。 A. 建設工事の完成を請け負う営業に当たる場合、軽微な建設工事のみを請け負うときを除き許可が要り、軽微かどうかは工事一件の請負代金の額などで決まります(節9)。鉄骨の製作から組立てまでを一貫して請け負うのを鋼構造物工事の「鉄骨工事」とする国土交通省の区分の考え方がありますが、これは許可事務のガイドラインで法令ではありません。個別の当てはめは許可行政庁に確認してください。
Q. 顧客の図面を生成AIに読み込ませてもよいですか。 A. 顧客との秘密保持の契約で外部への提供が認められているかを先に確かめ、節9の6点を満たすサービスに限ります。
13. 関連業態・シリーズ導線
金属切削加工の記事は、図面を受けて加工する受託の製造業として、見積と実績の差の戻し方を比べるときに読めます。
土木工事会社の記事は、現地で据付を請け負う場合に、建設工事を請け負う側の仕事を見比べるときに読めます。
業種別AI活用の一覧はピラーページにまとめています。
14. この記事を自社に当てはめたい方へ
本記事の整理では、同じ溶接・製缶でも、ボイラーや圧力容器に当たる製品を作るか、現地の据付を請け負うかで最初の一手が変わります。
15. 無料AI戦略診断/AI顧問
AI戦略診断は無料・登録不要です。回答すると、自社のAI活用がいまどの段階にあるかと、最初に取り組むべき領域が分かります。
自社の業務に沿って一緒に設計したい方には、AI顧問サービスがあります。まず話を聞いてみたい方は、お問い合わせから30分の無料リモート面談をご利用ください。